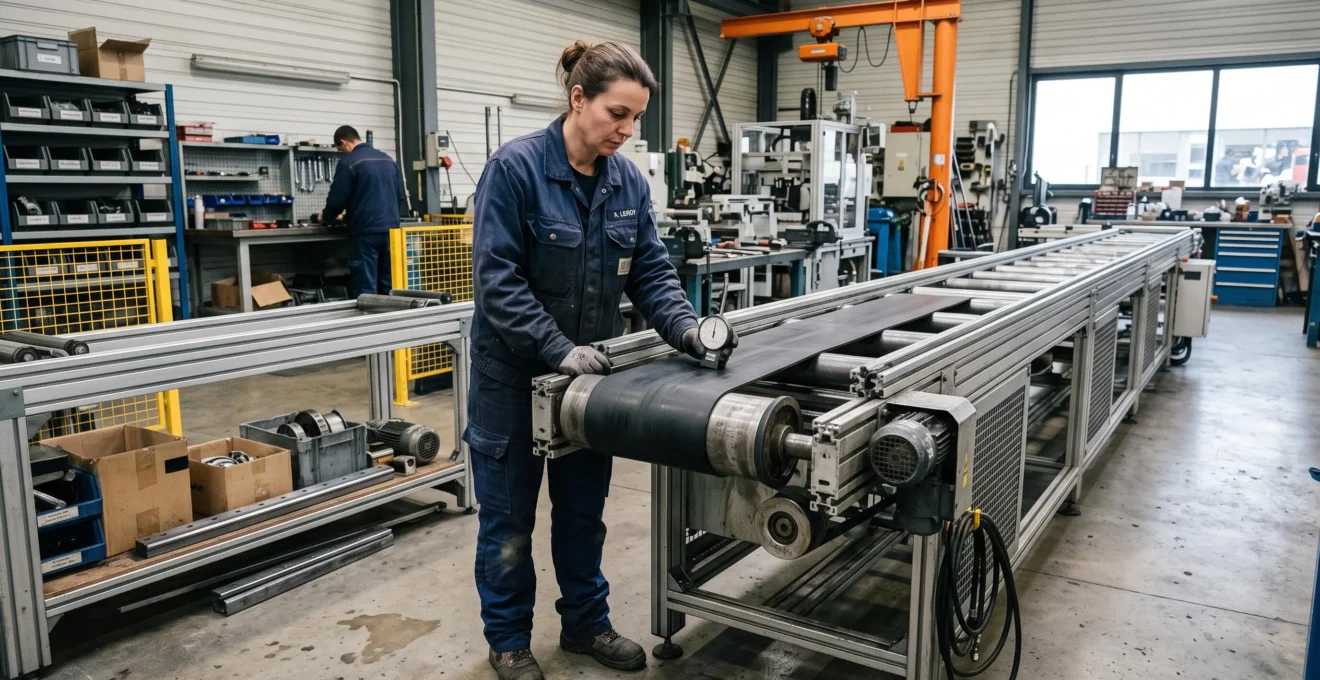
Une ligne de production automatisée repose sur quatre grandes familles de composants mécaniques : les courroies de transmission, les courroies linéaires, les électro-aimants et les vérins électriques. Chacune répond à une fonction précise dans le process industriel, et les confondre ou mal les dimensionner provoque des arrêts de ligne coûteux. La courroie de transmission transmet le mouvement entre deux arbres, la courroie linéaire assure le guidage et le positionnement précis, l’électro-aimant bloque ou maintient une pièce, et le vérin électrique actionne un mouvement linéaire contrôlé. Pour un responsable de maintenance ou un bureau d’études, le défi consiste à sélectionner le composant adapté à chaque besoin, puis à sécuriser son approvisionnement dans des délais compatibles avec la continuité de production.
Ce guide unifie en une seule ressource ces quatre familles de composants, en les reliant systématiquement à leur fonction dans le process industriel, puis à une logique de sourcing en France. L’objectif : vous permettre de comparer les options selon des critères techniques cohérents, d’éviter les choix inadaptés, et de poser les bonnes questions à vos fournisseurs avant de vous engager.
Que font les courroies de transmission, courroies linéaires, électro-aimants et vérins électriques dans un système d’automatisation ?
Réponse directe : Dans un système d’automatisation industrielle, la courroie de transmission transmet la puissance et le mouvement entre deux arbres rotatifs, la courroie linéaire guide et positionne des charges en déplacement linéaire, l’électro-aimant bloque ou maintient une pièce par attraction magnétique, et le vérin électrique actionne un mouvement linéaire précis et contrôlé. Chaque famille répond à une fonction distincte dans la chaîne de convoyage, de préhension ou de positionnement.
La courroie de transmission, souvent dentée, relie deux poulies et transmet un couple entre deux arbres. Elle assure le mouvement continu d’un convoyeur, d’un système d’entraînement ou d’une machine de production. Sa fonction première est de transmettre la puissance mécanique de façon fiable, avec un minimum de glissement et une usure contrôlée.
La courroie linéaire, distincte de la courroie de transmission classique, sert au guidage et au positionnement de charges sur un axe linéaire. Elle équipe les systèmes de manutention automatisés où la précision du positionnement et la répétabilité des courses sont critiques. Contrairement à une courroie de transmission circulaire, elle fonctionne en translation et supporte des charges en mouvement linéaire.
L’électro-aimant intervient pour bloquer, maintenir ou fixer une pièce pendant une opération. Il génère une force de maintien par attraction magnétique lorsqu’il est alimenté électriquement, ce qui permet de bloquer temporairement un produit sur un convoyeur, de maintenir une porte ou un mécanisme en position, ou de sécuriser une pièce métallique pendant un usinage. Son avantage réside dans sa capacité à activer ou désactiver instantanément la force de maintien.
Le vérin électrique actionne un mouvement linéaire contrôlé, avec une précision de positionnement et une régulation de la vitesse supérieures à celles d’un vérin pneumatique. Il transforme une rotation électrique en déplacement linéaire, ce qui le rend adapté aux applications exigeant une course précise, une force ajustable et une intégration dans un système automatisé piloté par automate.
Ces quatre familles de composants se complètent dans une installation automatisée : la courroie de transmission assure le convoyage, la courroie linéaire positionne les charges, l’électro-aimant bloque ou maintient temporairement les pièces, et le vérin électrique actionne les mouvements de transfert ou d’éjection. Comprendre cette répartition fonctionnelle permet de structurer un projet d’automatisation sans multiplier les erreurs de sélection.
Comment choisir le composant adapté à son process industriel ?
Le choix d’un composant d’automatisation repose sur des critères techniques comparables d’une famille à l’autre : couple transmissible pour une courroie de transmission, force de maintien pour un électro-aimant, force de poussée et course pour un vérin électrique, précision de positionnement pour une courroie linéaire. Ces critères doivent être rapprochés des exigences réelles de votre process industriel, sans partir d’un catalogue générique ni inventer des valeurs de dimensionnement.
Pour une courroie de transmission, vous devez vérifier la compatibilité entre le couple à transmettre, la vitesse linéaire, l’entraxe entre poulies et l’environnement de fonctionnement. Une courroie dentée évite le glissement et garantit la synchronisation des mouvements, tandis qu’une courroie plate ou trapézoïdale tolère mieux les variations d’entraxe. Le choix dépend de la fonction attendue : un convoyeur continu exige une résistance à l’usure, un entraînement de précision nécessite une transmission sans jeu.
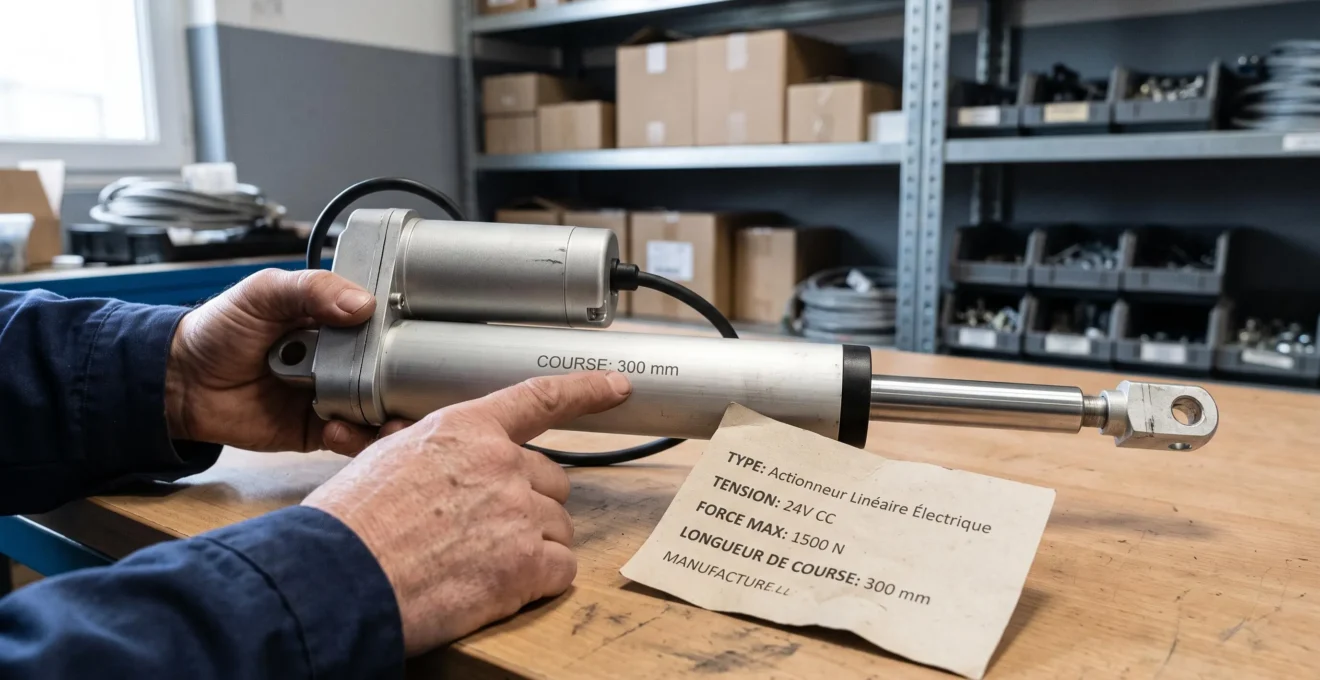
Pour un vérin électrique, la course, la force de poussée et la vitesse de déplacement conditionnent le dimensionnement. Un vérin sous-dimensionné bloque en charge, un vérin surdimensionné encombre l’installation et consomme inutilement. La précision de positionnement et la répétabilité doivent être vérifiées dans la documentation du fabricant, car elles varient selon la technologie de guidage et le système de contrôle intégré.
Pour un électro-aimant, la force de maintien doit être suffisante pour bloquer la charge dans les conditions réelles d’utilisation, en tenant compte des vibrations, des chocs et de l’orientation de la pièce. Un électro-aimant dimensionné pour un maintien horizontal ne garantit pas forcément une tenue verticale ou inclinée. L’alimentation électrique, le temps de réponse et l’encombrement influencent également le choix, selon que l’application exige un blocage permanent ou intermittent.
Pour une courroie linéaire, la charge à déplacer, la longueur de course et la précision de positionnement orientent la sélection. Une courroie linéaire mal guidée génère des déviations latérales et des erreurs de positionnement. Le système de tension, le type de guidage et la rigidité de la structure support conditionnent la fiabilité du positionnement.
L’environnement de production impose des contraintes supplémentaires : poussières, humidité, température, projections de produits chimiques ou alimentaires. Une courroie en polyuréthane résiste mieux aux huiles qu’une courroie en caoutchouc, un électro-aimant encapsulé supporte mieux les environnements humides qu’un modèle ouvert. Ces critères d’environnement doivent être vérifiés dès la phase de sélection pour éviter une usure prématurée.
Un fabricant capable de couvrir plusieurs familles de composants simplifie cette démarche de sélection. Selon les informations publiées par Binder Magnetic, l’entreprise revendique 50 ans d’expérience industrielle et indique que 60 % de ses poulies ainsi que la majorité de ses courroies de convoyage sont fabriquées dans son usine de Saint-Jean-de-Braye. Cette capacité à regrouper plusieurs besoins auprès d’un même fournisseur peut faciliter les échanges techniques et limiter la dispersion des sources d’approvisionnement, sous réserve de vérifier que cette organisation correspond aux contraintes et aux exigences spécifiques de votre activité.
Quels critères de fiabilité et de délais pour sécuriser ses approvisionnements ?
Un composant techniquement adapté mais indisponible en délai reste un risque de production. Pour un responsable de maintenance, la continuité de production dépend autant de la pertinence technique du composant que de la capacité du fournisseur à livrer rapidement en cas de besoin urgent ou à fabriquer du sur mesure dans des délais compatibles avec le planning de projet.
Les fournisseurs de composants d’automatisation proposent généralement trois niveaux de réponse : le stock standard, la customisation rapide, et le sur mesure. Le stock standard couvre les dimensions courantes et permet une livraison immédiate, la customisation rapide adapte une solution existante à des contraintes spécifiques sans concevoir entièrement un composant, et le sur mesure répond aux besoins non standardisables mais impose des délais de fabrication plus longs.
Une enquête de Bpifrance Le Lab menée auprès de 1382 dirigeants de PME et ETI montre que 61 % des industriels produisant en France s’approvisionnent en tout ou partie à l’étranger, contre 25 % produisant et s’approvisionnant entièrement en France. Cette dépendance aux approvisionnements étrangers allonge les délais et expose aux ruptures logistiques. Privilégier un fabricant produisant localement limite ces risques, à condition de vérifier la capacité réelle de production locale et l’ampleur du stock disponible.
Pour un composant critique, la disponibilité en stock permet de réduire le risque d’arrêt de ligne. Un fabricant disposant d’un atelier de production en France et d’un stock large peut souvent livrer sous quelques jours, voire en urgence, tandis qu’une fabrication délocalisée impose des délais de plusieurs semaines incompressibles. Cette différence de réactivité conditionne la continuité de production dans un contexte de maintenance corrective non planifiée.
La customisation rapide constitue un compromis entre le stock standard et le sur mesure. Elle permet d’adapter une dimension, une longueur de course, un entraxe ou une fixation sans concevoir entièrement le composant. Cette approche réduit les délais de fabrication tout en répondant aux contraintes spécifiques de l’installation. Elle nécessite toutefois une documentation technique précise et un dialogue technique avec le fabricant dès la phase de conception.
Le sur mesure reste incontournable pour les applications non standardisables ou les environnements spécifiques. Il exige cependant une anticipation des délais de conception, de fabrication et de validation. Un bureau d’études doit intégrer ces délais dès la planification du projet pour éviter de bloquer le chantier en attendant un composant critique. La capacité du fabricant à produire du sur mesure en France réduit les délais par rapport à une production délocalisée, mais n’élimine pas la nécessité d’anticiper.
La fiabilité du fournisseur se vérifie également à travers sa capacité à documenter ses produits, à fournir des données techniques vérifiables, et à maintenir la continuité de ses gammes. Un fabricant qui arrête régulièrement des références ou modifie ses standards sans préavis complique la gestion des pièces de rechange et impose des requalifications coûteuses. Cette continuité doit être vérifiée avant de s’engager sur une installation de longue durée.
Comment anticiper l’usure et limiter les arrêts de ligne
L’usure des composants d’automatisation, en particulier des courroies de transmission, constitue une cause fréquente d’arrêt de ligne. Identifier les signaux d’usure avant la rupture permet de planifier un remplacement en maintenance préventive, sans subir l’urgence d’une panne imprévue. Cette approche exige une surveillance régulière et une connaissance des points critiques de chaque famille de composants.
Pour une courroie de transmission, les signaux d’usure visibles incluent l’effilochage des bords, les fissures sur les flancs, l’usure des dents pour une courroie dentée, et la déformation des zones de flexion. Une courroie qui patine, émet un bruit anormal ou génère des vibrations traduit souvent un défaut de tension, un désalignement des poulies ou une usure avancée. Ces symptômes doivent déclencher un contrôle visuel et, si nécessaire, un remplacement planifié avant rupture.
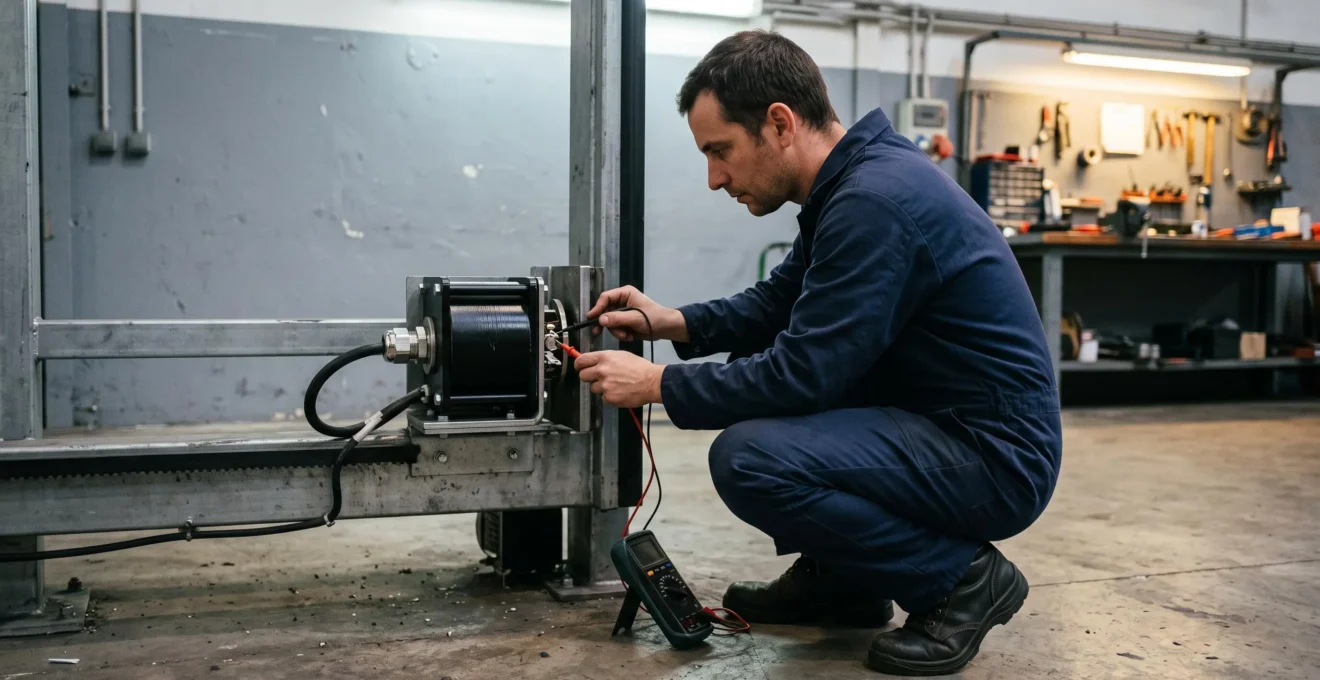
Pour un électro-aimant, l’usure se manifeste par une réduction de la force de maintien, un échauffement anormal en fonctionnement continu, ou une réponse retardée lors de l’activation. Ces symptômes peuvent traduire une dégradation de la bobine, une oxydation des surfaces de contact, ou un défaut d’alimentation électrique. Un contrôle périodique de la résistance de la bobine et de la température de fonctionnement permet de détecter une dérive avant la panne complète.
Pour un vérin électrique, les signaux d’usure incluent une augmentation du bruit de fonctionnement, une perte de précision de positionnement, une consommation électrique anormale, ou un blocage en course. Ces défauts résultent souvent d’une usure des guidages internes, d’un encrassement du mécanisme de transformation rotation-translation, ou d’un défaut de lubrification. Une maintenance préventive basée sur le nombre de cycles effectués limite ces risques.
La maintenance préventive repose sur une planification des contrôles et des remplacements selon la criticité de chaque composant. Un composant critique pour la continuité de production doit être surveillé plus fréquemment qu’un composant redondant ou facilement remplaçable. Cette hiérarchisation des priorités permet de concentrer les ressources de maintenance sur les points les plus sensibles.
Le Cetim, centre technique des industries mécaniques, propose une investigation factuelle et multidisciplinaire des défaillances de composants de transmission mécanique afin d’en identifier les causes, l’origine et les responsabilités. Cette approche méthodologique montre que la majorité des défaillances résultent de causes identifiables et évitables : sous-dimensionnement, mauvais alignement, défaut de tension, environnement inadapté, ou absence de maintenance préventive.
Pour approfondir les principes de transmission mécanique et mieux comprendre les mécanismes d’usure, vous pouvez consulter une ressource complémentaire sur le fonctionnement des systèmes de transmission, qui détaille les interactions entre poulies, courroies et guidages dans un contexte applicatif différent mais techniquement comparable.
Sourcer ses composants d’automatisation en France : les bonnes pratiques
Avant de valider un fournisseur de composants d’automatisation, plusieurs questions permettent de vérifier sa capacité réelle à couvrir vos besoins techniques, vos contraintes de délais et votre stratégie de maintenance. Ces questions portent sur la disponibilité en stock, les délais de fabrication du sur mesure, l’existence de partenariats exclusifs avec des marques internationales, et la couverture des différentes familles de composants.
La disponibilité en stock constitue le premier critère à vérifier. Un fournisseur affichant un large stock mais ne disposant que de quelques références courantes ne répond pas aux mêmes besoins qu’un fabricant stockant l’ensemble de sa gamme. Demandez la liste des références disponibles en stock permanent, les délais de réapprovisionnement des références non stockées, et la politique de gestion des pièces de rechange pour les installations anciennes.
Les délais de fabrication du sur mesure varient fortement selon la localisation de l’atelier de production et l’organisation du fabricant. Un délai annoncé de quelques jours peut correspondre à une customisation rapide sur base existante, tandis qu’un délai de plusieurs semaines traduit une conception intégrale. Clarifiez la distinction entre customisation et sur mesure, et demandez des exemples de délais réels sur des projets comparables au vôtre.
L’existence de partenariats exclusifs avec des marques internationales peut limiter votre capacité à comparer les offres ou à changer de fournisseur. Un fabricant distribuant exclusivement une marque vous lie indirectement à cette marque, ce qui peut poser problème en cas de rupture de partenariat ou d’évolution des gammes. Vérifiez si le fabricant dispose de sa propre production ou s’il se limite à la distribution.
La capacité à couvrir plusieurs familles de composants simplifie la gestion de vos approvisionnements et centralise les échanges techniques. Un fabricant proposant courroies de transmission, courroies linéaires, électro-aimants et vérins électriques limite le nombre d’interlocuteurs et facilite la coordination des projets impliquant plusieurs types de composants. Cette couverture multi-familles reste toutefois à évaluer de façon critique, en vérifiant la compétence réelle sur chaque famille et la profondeur de gamme disponible.
Pour structurer cette démarche d’évaluation, posez systématiquement les questions suivantes à chaque fournisseur pressenti : Quelle part de votre gamme est disponible en stock permanent ? Quels sont vos délais réels de fabrication pour du sur mesure, avec des exemples documentés ? Produisez-vous localement ou importez-vous l’intégralité de vos produits ? Couvrez-vous l’ensemble des familles de composants ou sous-traitez-vous certaines d’entre elles ? Disposez-vous d’une documentation technique vérifiable pour chaque référence ? Maintenez-vous vos gammes dans la durée ou modifiez-vous régulièrement vos standards ?
Ces questions permettent de dépasser le discours commercial et d’objectiver la capacité réelle du fournisseur à accompagner vos projets. Un fournisseur qui répond de façon précise et documentée inspire davantage confiance qu’un fournisseur qui reste dans les généralités ou les affirmations non vérifiables.
Réduire les arrêts de production imprévus nécessite une approche globale combinant sélection technique rigoureuse, maintenance préventive planifiée et sourcing sécurisé. Pour aller plus loin dans cette démarche, vous pouvez consulter une méthode structurée de réduction des arrêts qui détaille les étapes opérationnelles et les indicateurs de suivi adaptés au contexte industriel français.
Bien choisir ses composants d’automatisation repose sur une compréhension claire de leur fonction respective dans le process, l’application de critères techniques cohérents avec les contraintes réelles de production, et la vérification de la capacité du fournisseur à assurer la disponibilité et la continuité d’approvisionnement. Cette approche méthodique limite les erreurs de sélection, réduit les risques d’arrêt de ligne, et sécurise les investissements en équipements industriels sur la durée.